Abstrakti
Tässä artikkelissa tarkastellaan taustalla olevia suunnitteluperiaatteita, sovelluksia ja suunnittelustrategioitaMonimutkaiset 5-akseliset CNC-työstöosat. Siinä tutkitaan, kuinka samanaikainen liikkeenohjaus mahdollistaa sellaisten geometrioiden tuottamisen, jotka ovat mahdottomia perinteisillä kolmiakselisilla koneilla. Keskustelu kattaa materiaalin valinnan, toleranssien hallinnan, teollisuuden sovellukset ilmailu- ja lääketeollisuudessa sekä kriittiset valmistettavuuden varmistavat suunnitteluohjeet. Tarjolla on myös käytännön oivalluksia toimittajia arvioiville insinööreille.
Sisällysluettelo
- 5-akselisen koneistuksen ydinmekaniikan ymmärtäminen
- Samanaikainen vs. indeksoitu koneistus: mikä on ero?
- Materiaalit ja niiden vaikutus koneistusstrategiaan
- Tarkkuuden saavuttaminen: Toleranssit ja pinnan viimeistely
- Valmistettavuuden suunnitteluohjeet
- Toimialan sovellukset ja tapaustiedot
- 5-akselisen koneistuskumppanin arviointi
- Usein kysytyt kysymykset
5-akselisen koneistuksen ydinmekaniikan ymmärtäminen
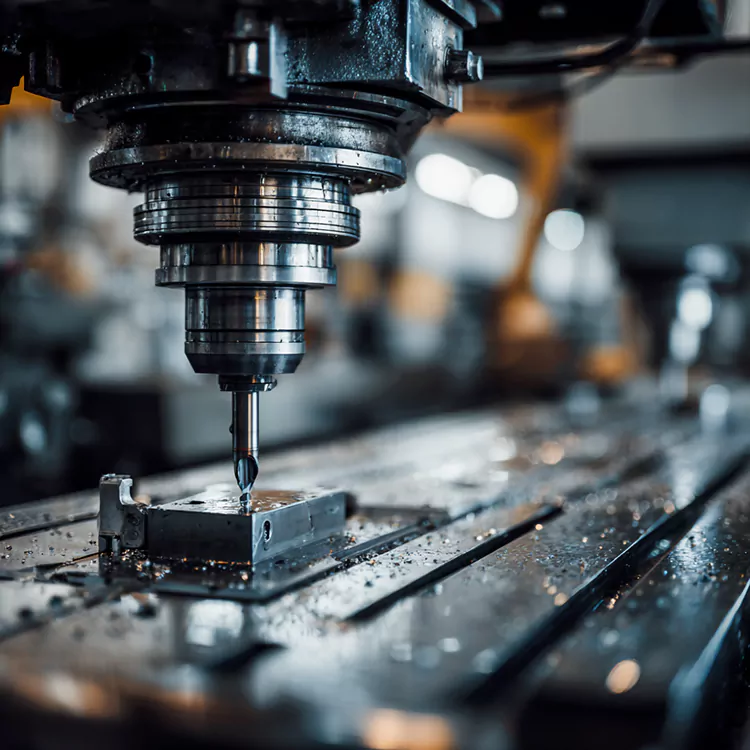
Nykyaikaisen tarkkuusvalmistuksen perustana on kyky siirtää leikkuutyökaluja useisiin suuntiin samanaikaisesti. AMonimutkaiset 5-akseliset CNC-työstöosattoiminta edustaa tämän kyvyn huippua ja lisää kaksi pyörimisakselia tavanomaisiin X-, Y- ja Z-lineaarisiin liikkeisiin. Tämän konfiguraation ansiosta leikkaustyökalu voi lähestyä työkappaletta käytännössä mistä tahansa kulmasta ilman, että sitä tarvitsee toistuvasti uudelleenasemoida.
Tavallisessa kolmiakselisessa koneessa työkappale pysyy kiinteänä, kun työkalu liikkuu kolmea kohtisuoraa akselia pitkin. Komponentin useiden pintojen käyttäminen vaatii manuaalista uudelleenasemointia, mikä aiheuttaa kumulatiivisia virheitä ja pidentää jaksoaikoja. Viisiakselinen koneistus poistaa tämän rajoitteen ottamalla käyttöön kiertoliikkeen, joka voi kallistaa ja pyörittää joko karapäätä, työpöytää tai molempia.
Kaksi pyörivää akselia selitettynä
Lisäakselit on tyypillisesti merkitty A, B ja C, joista kaksi on aktiivisia koneen kokoonpanosta riippuen. A-akseli pyörii X-akselin ympäri, B-akseli pyörii Y-akselin ympäri ja C-akseli pyörii Z-akselin ympäri. Esimerkiksi niveltyylinen kone voi käyttää A- ja C-akseleita työkappaleen kallistamiseen ja pyörittämiseen, kun taas kääntöpäämallissa leikkaustyökalun suuntaamiseen voidaan käyttää B- ja C-akseleita.
Tämä mekaaninen ominaisuus näkyy suoraan valmistusetuina. Kun osa vaatii alaleikkauksia, syviä onteloita tai monimutkaisia vapaamuotoisia pintoja, työkalu voi säilyttää optimaalisen kosketuskulman materiaalin kanssa koko leikkausradan ajan. Tämä ei ainoastaan paranna pinnan laatua, vaan myös pidentää työkalun käyttöikää jakamalla kulumisen tasaisemmin leikkuureunalle.
Keskeinen näkemys:Työkalun suunnan jatkuva säätö erottaa viisiakselisen koneistuksen yksinkertaisemmista moniakselisista asetuksista. Koneohjaimen on laskettava ja synkronoitava kaikkien viiden akselin liike reaaliajassa seuratakseen tarkkaa työstörataa ja välttäen törmäyksiä.
Samanaikainen vs. indeksoitu koneistus: mikä on ero?
Viiden akselin tekniikan alueella on kaksi erillistä toimintatilaa. Eron ymmärtäminen on ratkaisevan tärkeää määriteltäessä vaatimuksia tai arvioitaessa toimittajan kykyjä.
Samanaikainen 5-akselinen koneistus
Samanaikaisessa tilassa kaikki viisi akselia liikkuvat yhdessä leikkausprosessin aikana. Pyörivät akselit eivät lukkiudu paikoilleen materiaalin poistamisen aikana; sen sijaan ne säätyvät jatkuvasti säilyttääkseen halutun työkalun suunnan suhteessa työstettävään pintaan. Tämä lähestymistapa on välttämätön geometrioille, joiden kaarevuus muuttuu jatkuvasti, kuten turbiinin siivet, siipipyörät ja ortopediset implantit.
Säätimen tulee koordinoida lineaariset ja pyörivät liikkeet äärimmäisen tarkasti. Pienikin kulmamuutos pyörivässä akselissa voi johtaa merkittävään liikkeeseen työkalun kärjessä, varsinkin kun työkalukokoonpanolla on huomattava pituus. Tarkat kinemaattiset tiedot ja reaaliaikainen kompensointi ovat siksi välttämättömiä.
3+2-akselinen (indeksoitu) koneistus
Indeksoitu koneistus, jota usein kutsutaan 3+2:ksi, sijoittaa pyörivät akselit kiinteisiin kulmiin ja suorittaa sitten leikkauksen siten, että vain kolme lineaarista akselia liikkuvat. Pyörivät akselit pysyvät paikallaan varsinaisen leikkauksen aikana. Tämä menetelmä tarjoaa paremman vakauden ja yksinkertaisemman ohjelmoinnin kuin samanaikainen koneistus, joten se sopii osiin, joissa on tasomaisia ominaisuuksia eri suunnissa.
| Ominaisuus | Samanaikainen 5-akselinen | 3+2 akseli (indeksoitu) |
|---|---|---|
| Akselin liike leikkauksen aikana | Kaikki viisi akselia liikkuvat yhdessä | Pyörivät akselit kiinteät; vain X, Y, Z liikkuvat |
| Soveltuu parhaiten | Vapaamuotoiset pinnat, siipipyörät, terät | Kulmaiset tasomaiset pinnat, prismaattiset osat |
| Ohjelmoinnin monimutkaisuus | Korkea; vaatii edistyneen CAM:n ja simuloinnin | kohtalainen; samanlainen kuin 3-akselinen indeksoinnilla |
| Työstön vakaus | Matala jatkuvan pyörivän liikkeen ansiosta | Korkeampi; jäykkä asennus leikkauksen aikana |
| Pinnan viimeistelyominaisuus | Erinomainen kaareville pinnoille | Erinomainen tasaisille ja porrastetuille pinnoille |
Jokainen viiden akselin kykyä mainostava toimittaja ei ole molemmissa tiloissa. Samanaikainen koneistus vaatii syvempää ymmärrystä koneen kinematiikasta, jälkiprosessorikehityksestä ja törmäysten välttämisestä. Kun projektiin liittyy monimutkainen vapaamuotoinen geometria, toimittajan samanaikainen koneistuskokemus on välttämätöntä.
Materiaalit ja niiden vaikutus koneistusstrategiaan
Materiaalin valinta muokkaa koneistusprosessin kaikkia osa-alueita leikkausparametreista työkalun valintaan ja kiinnitysstrategiaan. Viisiakselinen koneistus on yhteensopiva useiden materiaalien kanssa, mutta jokainen tuo esiin omat haasteensa.
Alumiiniseokset
Alumiini on yksi parhaiten työstettävistä metalleista viiden akselin toimintoihin. Lajit, kuten 6061 ja 7075, tarjoavat erinomaisen lujuuden, painon ja työstettävyyden tasapainon. 7075-seos, jota usein kutsutaan "superalumiiniksi", tarjoaa huomattavasti suuremman vetolujuuden kuin 6061, joten se on suositeltava valinta ilmailu- ja avaruusteollisuuden rakenneosiin, joissa painonpudotus on kriittistä.
Titaani ja nikkelilejeeringit
Titaaniseokset, erityisesti Ti-6Al-4V, ja nikkelipohjaiset superseokset, kuten Inconel, ovat välttämättömiä ilmailu- ja lääketieteellisissä sovelluksissa poikkeuksellisen lujuus-painosuhteensa ja korroosionkestävyyden vuoksi. Nämä materiaalit kuitenkin tuottavat huomattavaa lämpöä leikkaamisen aikana ja taipumus kovettua, mikä vaatii terävää työkalua, optimoitua jäähdytysnesteen toimitusta ja konservatiivisia leikkausparametreja.
Ruostumattomat teräkset ja työkaluteräkset
Ruostumattomat teräslajit, mukaan lukien 17-4 PH ja 316L, ovat yleisiä lääkinnällisissä laitteissa ja elintarviketeollisuuden laitteissa. Niiden suuri sitkeys ja alhainen lämmönjohtavuus vaativat huolellista lastunpoistoa ja tehokasta jäähdytystä. Työkaluteräs ja karkaistut seokset lisäävät vaikeutta entisestään, mikä vaatii usein erikoistuneita kovametalli- tai keramiikkatyökaluja.
Tekniset muovit ja komposiitit
Materiaalit, kuten PEEK, POM, PTFE ja hiilikuitukomposiitit, määrätään yhä enemmän painoherkkään sovelluksiin. Näillä materiaaleilla on omat haasteensa, kuten lämpöherkkyys, delaminaatioriski ja tarve teräviin, kiillotettuihin leikkuureunoihin kuitujen ulosvetämisen tai pinnan sulamisen estämiseksi.
- Alumiiniseokset: erinomainen työstettävyys, käytetään laajalti rakenneosissa
- Titaaniseokset: korkea lujuus, lämmönkestävä, haastava koneelle
- Ruostumattomat teräkset: korroosionkestävät, sitkeät, vaativat huolellista lastunhallintaa
- Nikkelisuperseokset: äärimmäisen lämpötilan kestävyys, alhainen työstettävyys
- Tekniset muovit: kevyt, lämpöherkkä, vaatii teräviä työkaluja
- Komposiitit: korkea lujuus-painosuhde, altis delaminoitumiselle
Tarkkuuden saavuttaminen: Toleranssit ja pinnan viimeistely
Viisiakselisen koneistuksen arvo ei piile pelkästään sen kyvyssä luoda monimutkaisia muotoja, vaan sen tekemisessä poikkeuksellisen tarkasti. Hyvin huolletuilla viisiakselisilla koneilla saavutettavat toleranssit saavuttavat rutiininomaisesti ±0,005 mm (±0,0002 tuumaa) kriittisissä ominaisuuksissa.
Miksi yhden kokoonpanon koneistus parantaa tarkkuutta
Joka kerta kun työkappale sijoitetaan uudelleen koneeseen, virheiden mahdollisuus kasvaa. Kiinnikkeiden kuluminen, kiristyksen epäjohdonmukaisuudet ja inhimilliset tekijät vaikuttavat kaikki sijaintipoikkeamiin. Viisiakselinen tekniikka eliminoi tämän virhelähteen koneistamalla useita pintoja yhdessä kokoonpanossa. Samalla asetuksella koneistettujen ominaisuuksien välinen suhde on luonnostaan tarkempi, koska se perustuu koneen kinematiikkaan ulkoisen paikantamisen sijaan.
Tämä periaate on erityisen tärkeä osille, joilla on tiukat geometriset toleranssit, kuten liitospinnat, laakerireiät ja tiivistepinnat. Esimerkiksi kotelokomponentti, jossa on useita kiinnitystyynyjä eri kulmissa, voidaan valmistaa ilman kumulatiivisia pinoamisvirheitä, jotka liittyisivät useisiin kolmiakselisen koneen asetuksiin.
Pintakäsittelyn huomioitavaa
Pinnan viimeistelyyn viisiakselisessa koneistuksessa vaikuttavat työstöratastrategia, työkalun geometria, lastuamisparametrit ja asennuksen jäykkyys. Kun työkalua pidetään optimaalisessa kulmassa pintaan nähden, tehokas leikkausnopeus työkalun kärjessä pysyy tasaisempana, mikä vähentää todistusjälkiä ja parantaa tasaisuutta.
| Parametri | Tyypillinen alue | Tulokseen vaikuttavat tekijät |
|---|---|---|
| Mitattoleranssi | ±0,005 mm - ±0,05 mm | Koneen tarkkuus, lämpöstabiilisuus, kiinnitys |
| Pinnan karheus (Ra) | 0,4 µm - 3,2 µm | Työstörata, työkalun kunto, karan nopeus |
| Kulman toleranssi | ±0,01° - ±0,1° | Pyörimisakselin kalibrointi, kinemaattinen malli |
| Positiaalinen toleranssi | ±0,005 mm - ±0,02 mm | Koneen geometria, mittapään kalibrointi |
Huomautus:Tiukemmat toleranssit ovat saavutettavissa tietyillä ominaisuuksilla, mutta ne voivat vaatia lisätarkastuksia, hitaampia syöttönopeuksia tai erikoistyökaluja. Ei-kriittisten mittojen toleranssin liiallinen määrittäminen lisää kustannuksia ilman toiminnallista hyötyä.
Valmistettavuuden suunnitteluohjeet
Suunnittelu viisiakseliseen koneistukseen edellyttää tasapainoa toiminnallisten vaatimusten ja valmistuksen käytännöllisyyden välillä. Vaikka tekniikka laajentaa mahdollisuutta, tietyt periaatteet ohjaavat silti tehokasta tuotantoa.
Ominaisuuden kohdistus ja työkalujen käyttö
Ominaisuuksien kohdistaminen koneen pääakseleiden kanssa yksinkertaistaa ohjelmointia ja vähentää kiertoliikkeen tarvetta. Vaikka viisiakseliset koneet voivat saavuttaa piirteitä mielivaltaisissa kulmissa, tasomaisten piirteiden kohdistaminen X:n, Y:n tai Z:n kanssa vähentää syklin aikaa ja parantaa pinnan laatua. Tätä ohjetta tulee käsitellä suosituksena eikä jäykkänä sääntönä, koska koneen ominaisuudet voivat oikeuttaa vaihtoehtoiset lähestymistavat.
Seinän paksuus ja ontelon syvyys
Ohuet seinät ja syvät ontelot asettavat haasteita kaikissa koneistustoiminnoissa. Viisiakselisessa työskentelyssä taipuma- ja tärinäriski kasvaa, kun työkalun täytyy ulottua syvälle onteloon tai työstää seinää rajoitetulla tuella. Seinän paksuuden lisääminen mahdollisuuksien mukaan, ontelon geometrian avaaminen tai porrastettujen mallien käyttö voivat parantaa jäykkyyttä ja vähentää erikoistyökalujen tarvetta.
Työkalun valinta ja saavutettavuus
Leikkaustyökalun on voitava saavuttaa piirre törmämättä muihin työkappaleen tai kiinnittimen osiin. Tämä huomio on erityisen tärkeä sisäisten ominaisuuksien ja aliarvojen osalta. CAM-ohjelmisto voi simuloida työstöradat ja havaita törmäykset, mutta työkalun käytön varhainen huomioiminen suunnitteluvaiheessa estää kalliita uudelleensuunnitteluja myöhemmin.
- Kohdista ominaisuudet pääakseleiden kanssa mahdollisuuksien mukaan
- Vältä liian syviä onteloita, joissa on kapeita aukkoja
- Suunniteltu seinämän paksuus kestämään leikkausvoimia
- Harkitse työkalun pituuden ja halkaisijan suhdetta syvien ominaisuuksien osalta
- Käytä sisäkulmissa säteitä, jotta ne sopivat vakiokokoisiin työkaluihin
- Tarkista työkalun käyttöoikeus suunnitteluvaiheessa, älä sen jälkeen
Toimialan sovellukset ja tapaustiedot
Monimutkaisten viisiakselisten koneistettujen komponenttien kysyntä kattaa useita korkean teknologian sektoreita, joilla jokaisella on omat suorituskykyvaatimukset ja materiaalitoiveensa.
Ilmailun komponentit
Ilmailu- ja avaruusteollisuus on vahvasti riippuvainen rakennekomponenttien, moottorin osien ja lennonohjauspintojen viisiakselisesta työstyksestä. Turbiinien siivet, siipipyörät ja siipipyörät vaativat samanaikaista liikekykyä saavuttaakseen aerodynaamiset pinnat ja ohutseinäiset geometriat, jotka maksimoivat tehokkuuden. Materiaalit, kuten titaaniseokset ja nikkelisuperseokset, ovat yleisiä ja vaativat erikoistyökaluja ja leikkausstrategioita.
Myös rungon komponentit ja siipien rakenneosat hyötyvät viisiakselisesta työstyksestä. Mahdollisuus työstää suuria, monimutkaisia muotoja yhdellä kokoonpanolla vähentää kokoonpanovirheitä ja parantaa yhteensopivien osien sopivuutta.
Lääketieteelliset laitteet ja implantit
Ortopediset implantit, kirurgiset instrumentit ja hammaslääketieteen komponentit vaativat korkeinta tarkkuutta ja pinnan laatua. Viisiakselinen koneistus mahdollistaa potilaskohtaisten implanttien valmistuksen, joissa on monimutkaiset huokoiset rakenteet ja jotka edistävät luun sisäänkasvua, sekä instrumentteja, joiden geometria on monimutkainen ja joita ei muuten olisi mahdollista valmistaa.
Titaani ja sen seokset ovat tämän alan hallitsevia materiaaleja, ja niitä arvostetaan niiden bioyhteensopivuuden ja mekaanisten ominaisuuksien vuoksi. Implanttikomponenttien pinnan viimeistelyn on täytettävä tiukat standardit bakteerien tarttumisen riskin minimoimiseksi ja asianmukaisen integraation varmistamiseksi ympäröivään kudokseen.
Autot ja moottoriurheilu
Suorituskykyiset autokomponentit, mukaan lukien sylinterinkannet, vaihteistokotelot ja turboahtimen osat, hyötyvät tarkkuudesta ja pinnanlaadusta, joka on saavutettavissa viisiakselisella työstyksellä. Moottoriurheiluteollisuus työntää usein suunnittelun monimutkaisuuden rajoja ja vaatii nopeaa kiertoa komponenteista, joilla on orgaaniset, optimoidut geometriat.
Robotiikka ja automaatio
Robottiliitokset, päätelaitteet ja rakennerungot vaativat kevyitä, jäykkiä komponentteja, joilla on monimutkainen geometria. Viisiakselinen koneistus mahdollistaa ominaisuuksien integroinnin, jotka muutoin vaatisivat kokoonpanoa, mikä vähentää osien määrää ja parantaa järjestelmän luotettavuutta.
5-akselisen koneistuskumppanin arviointi
Oikean valmistuskumppanin valinta on yhtä tärkeää kuin itse suunnittelu. Kaikki viiden akselin kykyä vaativat toimittajat eivät pysty tarjoamaan monimutkaisten osien vaatimaa tarkkuutta ja pinnan laatua.
Kokemusta vastaavista geometrioista
Luotettavin indikaattori toimittajan soveltuvuudesta on heidän kokemuksensa monimutkaisista komponenteista. Säännöllisesti juoksupyöriä tai lääketieteellisiä implantteja valmistavalla yrityksellä on erilainen asiantuntemus kuin ensisijaisesti yksinkertaisia kiinnikkeitä tai levyjä valmistavalla yrityksellä. Esimerkkejä samankaltaisista töistä pyytäminen antaa käsityksen heidän kyvyistään.
Konetekniikka ja metrologia
Itse työstökone on vain osa yhtälöä. Valmiin osan varmentamiseen käytetyt mittalaitteet ovat yhtä tärkeitä. Koordinaattimittauskoneet (CMM:t), prosessin sisäiset mittausjärjestelmät ja strukturoitu valon skannaus ovat kaikki arvokkaita työkaluja, joilla varmistetaan, että monimutkaiset geometriat täyttävät vaatimukset.
CAM-ohjelmointi ja simulointi
Edistyksellinen CAM-ohjelmisto, joka pystyy luomaan tehokkaita viisiakselisia työstöradat, on välttämätöntä. Simulaatio- ja varmistustyökalut, jotka havaitsevat törmäykset ja uurteet ennen koneistuksen aloittamista, säästävät aikaa ja estävät kalliita virheitä. Toimittaja, joka luottaa vanhentuneisiin ohjelmointimenetelmiin tai jolla ei ole simulointikykyä, voi kamppailla monimutkaisten projektien kanssa.
Honmor väittääuusinta tuotantokapasiteettiaja todistettu kokemus tarkkuuskomponenttien toimittamisesta ilmailu-, lääketieteen ja teollisuuden aloille.Ota yhteyttäkeskustellaksesi projektisi vaatimuksista ja saada kattava arvio.
Usein kysytyt kysymykset
Kolmiakselinen koneistus liikuttaa leikkuutyökalua kolmea lineaarista akselia pitkin: X, Y ja Z. Viisiakselinen koneistus lisää kaksi kiertoakselia, jolloin työkalu voi lähestyä työkappaletta useista kulmista ilman uudelleenasemointia. Tämä mahdollistaa monimutkaisten geometrioiden valmistamisen, lyhentää asetusaikaa ja parantaa tarkkuutta eliminoimalla useiden kiinnitysten aiheuttamat virheet.
Kyllä. Viisiakseliset koneet saavuttavat rutiininomaisesti ±0,005 mm:n (±0,0002 tuuman) toleranssin kriittisissä ominaisuuksissa. Yhden asennuksen ominaisuus on tärkeä osa tätä tarkkuutta, koska se eliminoi sijaintivirheet, jotka kertyvät, kun osaa siirretään toimintojen välillä. Tällaisten toleranssien saavuttaminen edellyttää kuitenkin koneen asianmukaista huoltoa, lämpöstabiilisuutta ja huolellista prosessisuunnittelua.
Useimmat koneistettavat metallit, tekniset muovit ja komposiitit voidaan työstää viisiakselisilla koneilla. Yleisiä materiaaleja ovat alumiiniseokset, titaaniseokset, ruostumattomat teräkset, nikkelisuperseokset, PEEK, POM ja hiilikuitukomposiitit. Materiaalin valinta vaikuttaa leikkausparametreihin, työkaluihin ja kiinnitysstrategiaan, joten se tulee ottaa huomioon suunnitteluprosessin varhaisessa vaiheessa.
Samanaikaisessa koneistuksessa kaikki viisi akselia liikkuvat yhdessä leikkauksen aikana, mikä mahdollistaa työkalun suunnan jatkuvan säädön monimutkaisten pintojen seuraamiseksi. 3+2 (indeksoidussa) koneistuksessa pyörivät akselit sijoitetaan kiinteisiin kulmiin ja lukitaan kolmen lineaarisen akselin suorittaessa leikkauksen. Samanaikainen koneistus on tarpeen vapaamuotoisille pinnoille, kun taas 3+2 riittää usein osille, joissa on kulmikas tasomainen piirre.
Vaikka viisiakselinen koneistus laajentaa saavutettavissa olevien geometrioiden valikoimaa, jotkin ominaisuudet ovat edelleen haastavia. Esimerkkejä ovat erittäin syvät, kapeat ontelot, joihin on rajoitettu pääsy työkaluihin, erittäin ohuet seinät, jotka ovat alttiita tärinälle, ja sisäiset ominaisuudet, joihin ei päästä ilman työkalun liiallista ylitystä. Suunnittelun optimointi, kuten aukon geometrian avaaminen tai seinämän paksuuden säätäminen, voi usein lieventää näitä haasteita.
Pinnan viimeistely määritellään tyypillisesti käyttämällä Ra (karheuskeskiarvo) -parametria, joka mitataan mikrometreinä tai mikrotuumina. Viisiakselisessa koneistuksessa saavutettava viimeistely riippuu työstöratastrategiasta, työkalun kunnosta ja koneen vakaudesta. Tyypilliset arvot vaihtelevat Ra 0,4 µm:stä hienoviimeistelyssä Ra 3,2 µm:iin yleisempiin tarkoituksiin. Pintakäsittely tulee määrittää vain silloin, kun se on toiminnallisesti välttämätöntä, koska tiukemmat vaatimukset lisäävät kustannuksia ja käsittelyaikaa.
Täydellisen pyynnön tulee sisältää 3D CAD -malleja vakiomuodossa, kuten STEP tai IGES, 2D-piirustukset kriittisillä toleransseilla ja pinnan viimeistelyvaatimuksilla, materiaalispesifikaatio, määrä ja mahdolliset erityiset käsittely- tai tarkastusvaatimukset. Tietojen antaminen osan toiminnasta ja kriittisistä ominaisuuksista auttaa valmistajaa optimoimaan prosessin ja tunnistamaan mahdolliset valmistusongelmat varhaisessa vaiheessa.
Oletko valmis herättämään monimutkaisimmat komponenttisuunnitelmasi henkiin? Suunnittelutiimimme on valmis arvioimaan tarpeesi ja suosittelemaan optimaalista koneistusstrategiaa.
Pyydä tarjous →